


Navigation


|
OHNO
: agencer |
|
Illustration de la règle n° 1 |
|
Agencement selon le regroupement des opérations par métier
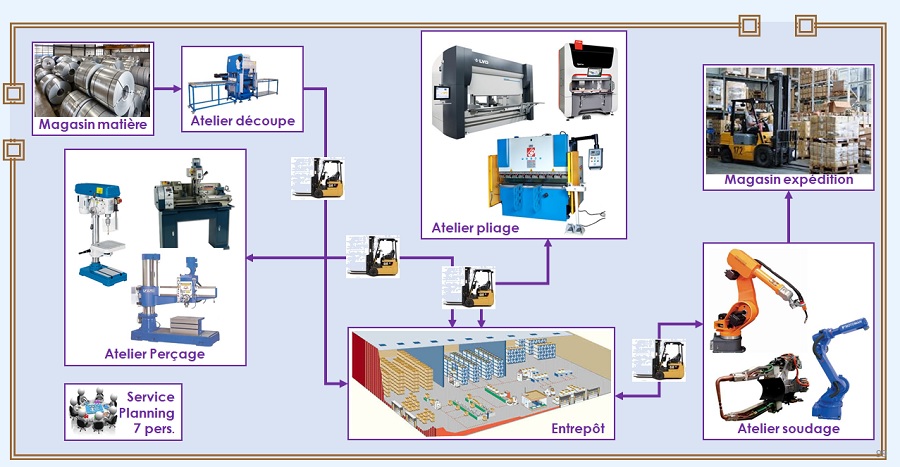
Imaginons une organisation traditionnelle pour fabriquer les équerres métalliques avec une usine composée d'ateliers centrés chacun sur un métier. Le regroupement des activités par métier a pour but d’optimiser chaque étape du processus de fabrication : •
personnel spécialisé sur différentes machines permettant
d’optimiser la charge de chaque atelier.
•
programmation des fabrications pour maximiser la charge
des machines dans chaque atelier et ainsi réduire les
coûts de fabrication dans chacun des métiers.
|
| •
Les bobines d’acier sont stockées dans un magasin
matière.
•
Un
entrepôt central gére
toutes les pièces en cours de fabrication
•
Un
atelier découpe débite le métal en
feuilles.
•
Un atelier perçage perfore les plaques
selon les plans.
•
Un atelier pliage plier les feuilles de
métal aux formes voulues.
•
Un atelier soudage assembler les
différentes pièces des équerres.
•
Un
magasin expédition où les pièces sont
emballées et stockées.
•
Un
service planning gère tous les flux et
optimise la charge de chaque atelier.
|
Pour
optimiser chacun des ateliers cette organisation génère de
multiples flux qui se croisent pour acheminer les pièces
entre les ateliers via l’entrepôt central.
Lorsqu’on parcourt l’usine l’activité incessante des chariots donne l’illusion d’une activité soutenue. Il est impossible visuellement de repérer les pièces en sur-stock ou en sous-stock et donc d’anticiper les problèmes à venir. En cas de problème les opérateurs et les chefs d’atelier doivent attendre les directives du planning central pour agir. |
Sous-menu


